Estudio de caso de las forjas metálicas: SA-182 F92 Anillos forjados de acero aliado suministrados a un fabricante europeo de válvulas de alta presión
Resumen del proyecto
En 2024, un fabricante europeo de válvulas de bola de alta presión y componentes de tubería se acercó a Jiangyin Fangyuan Ringlike Forging And Flange Co., Ltd. (FY Forgings) con una solicitud exigente: una fuente confiable y lista para auditoría de forjas metálicas para cuerpos de válvula, bonetes y anillos de asiento utilizados en servicio de vapor supercrítico e hidrocarburos a alta temperatura. El cliente había estado comprando a dos forjas regionales, pero la inconsistencia crónica en el tratamiento térmico y las entregas tardías amenazaban sus propios cronogramas de ensamblaje.
| Resumen del proyecto | Detalle |
|---|---|
| Perfil del cliente | OEM europeo de válvulas y recipientes a presión (identidad retenida por NDA) |
| Alcance del producto | Forjas metálicas – anillos forjados de acero aleado, forjas de cuerpos de válvula, anillos de asiento |
| Grados suministrados | SA-182 F92, SA-182 F91, SA-182 F6NM (1.4313), F55 super dúplex |
| Rango de tamaño | Diámetro exterior hasta 5.000 mm, peso de pieza única de 10 kg – 10.000 kg |
| Volumen anual | Aprox. 1.800 toneladas en el primer año de contrato |
| Modelo de entrega | Mecanizado en bruto, probado por UT/MT, embalaje de exportación apto para el mar |
El Desafío
Los aceros de resistencia a la fluencia F92 y F91 son implacables. Pequeñas desviaciones en la química de fusión, la relación de forjado o los ciclos de templado se manifiestan posteriormente como una dispersión inaceptable de la dureza, bajos valores de impacto Charpy o agrietamiento durante las propias operaciones de soldadura del cliente. Los proveedores anteriores del OEM tuvieron problemas con tres problemas específicos:
- Deriva de la química en elementos críticos como Cr, Mo, V y N, lo que provoca re-pruebas y desechos.
- Normalización y templado inconsistentes, produciendo dispersiones de dureza de más de 40 HB en un solo lote.
- Lagunas de documentación – certificados PED 3.1 faltantes, informes UT incompletos y trazabilidad del número de calor que falló la inspección de terceros.
El cliente también requería un proveedor capaz de manejar tanto forjas de anillos grandes como anillos de asiento de válvulas más pequeños y de mayor volumen bajo el mismo sistema de calidad, sin cambiar de taller.
Nuestra Solución
FY Forgings propuso un programa de fuente única construido en torno a forjado en matriz abierta, laminado de anillos y tratamiento térmico interno, respaldado por inspección completa de terceros.
- Revisión de materiales y procesos. Nuestros metalúrgicos revisaron los planos del cliente y mapearon cada pieza a una relación de forjado optimizada, secuencia de recalcado y dirección del flujo de grano, mejorando las propiedades mecánicas en las secciones críticas del taladro y la brida.
- Fusión y forjado controlados. Horno de arco eléctrico más refinación en cuchara y desgasificación al vacío, con forjado en prensas de hasta 5.000 toneladas y laminado de anillos para anillos sin costuras y simétricos.
- Disciplina de tratamiento térmico. Normalización, temple y revenido controlados por computadora con ciclos registrados en gráficos adjuntos a cada número de calor; dureza verificada en múltiples posiciones por forja.
- Pruebas y certificación. UT y MT según los requisitos ASME / ASTM, pruebas de tracción y Charpy, PMI en el 100% de las piezas terminadas, y certificados PED 3.1 junto con las aprobaciones ABS, BV, DNV, RINA, LR, NK, KR y CCS cuando corresponda.
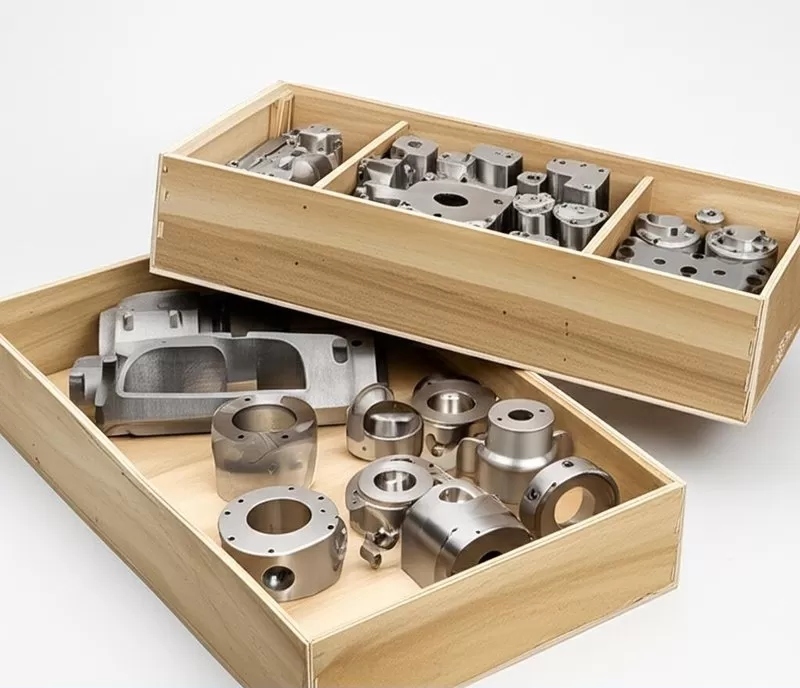
- Mecanizado y embalaje. Mecanizado en bruto o acabado según plano, con cajas de madera aptas para el mar y paletas de hierro diseñadas para transporte multimodal.
Resultados
| KPI | Antes | Después de cambiar a FY Forgings |
|---|---|---|
| Tasa de rechazo de inspección de entrada | 6.4% | 0.8% |
| Dispersión de dureza dentro de un lote | hasta 45 HB | menos de 15 HB |
| Tiempo de entrega promedio | 70–85 días | 30–45 días |
| No conformidades de documentación | 11 por año | cero en 18 meses |
| Porcentaje de gasto consolidado | — | dos proveedores reemplazados por uno |
Dentro de tres trimestres, el OEM había trasladado todo su paquete de forjas de válvulas F91/F92 a FY Forgings, y más tarde añadió anillos de asiento de superdúplex F55 y componentes de compuerta F6NM. Debido a que la misma planta maneja la fusión, el forjado, el tratamiento térmico y el mecanizado, los cambios de lote ya no desencadenan retrasos en la recalificación.
Por qué funcionó
- Más de 30 años de experiencia en forjado – establecida en 1993, con 506 empleados y una capacidad de producción anual medida en decenas de miles de toneladas.
- Integración vertical – un sistema de calidad desde el acero hasta la forja terminada y mecanizada en bruto.
- Cumplimiento listo para exportación – PED 3.1 y aprobaciones de las principales sociedades de clasificación, familiares para compradores europeos y organismos notificados.
- Comunicación de ingeniero a ingeniero – consultas técnicas respondidas con planos y datos metalúrgicos, no con guiones de ventas.
¿Busca un socio de forjas metálicas?
Si está calificando una nueva fuente para forjas de acero aleado, forjas de anillos, cuerpos de válvula o bridas en acero al carbono, acero aleado, acero inoxidable o grados dúplex, envíenos sus planos y especificaciones. Le responderemos con una revisión de fabricabilidad, ruta de proceso propuesta, tiempo de entrega indicativo y un plan de calificación de muestras.

